


88层ATE技术案例
发布时间:2026-11-09 15:31:27
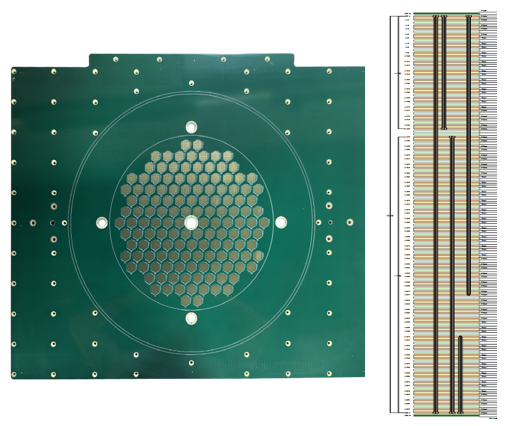 |
产品介绍 Ø 层数:88层 Ø 板厚:10mm Ø 材料:S1000-2M Ø 结构:N+N Ø 整体对位:4.5mil Ø 应用领域:ATE探针卡 Ø 产品尺寸:成品尺寸592×700mm |
技术难点:
1、88 层 N+N 结构多次压合,层间对位管控要求<5mil,层间涨缩管控难度高 产品加工板面尺寸 660mm×812mm,板面幅面大、柔性形变偏差显著,需采用 2 次分段压合完成 88 层叠构成型。多轮压合制程中芯板易发生滑移、错位,叠层误差持续累积;常规定位、曝光、压合工艺难以满足高精度对位指标,易引发层偏、线路开路 / 短路等品质缺陷。
2、成品板厚 10mm,超出现有产线设备常规加工边界 业内主流 PCB 设备适配成品板厚一般≤8mm;本产品 10mm 板厚接近设备加工极限。板厚超限造成钻孔、外形锣边、压合、板件输送等全工序行程、限位、工艺参数偏离标准窗口,原有工艺参数无法适配,易产生加工残留、板件磕碰、受压形变等异常。
3、40:1 超高厚径比电镀,深孔镀覆难度高,孔无铜、孔铜偏薄风险突出 常规电镀产线稳定厚径比能力上限约 20:1,本产品 40:1 厚径比超出原有设备工艺窗口,深孔药液交换困难,镀铜均匀性难以保障。
4、40:1 超高厚径比深孔钻孔难度大,钻咀有效刃长不足,断钻风险高 板厚 10mm 搭配 40:1 厚径比,单支钻咀刃长无法一次性贯通板厚,钻孔排渣、散热条件差,易出现断钻、孔壁粗糙、孔位偏移问题。
5、10mm 板厚、40:1 厚径比树脂塞孔制程难度高,易出现塞孔凹陷、气泡、缺胶等塞孔不良。
我司对策:
1、针对大板面、多次压合对位难题,建立定位 - LDI 曝光 - 压合一体化高精度制程链路。铆钉孔采用 Schmoll 高精度钻机加工,实施多铆钉定位方案,锁定基准精度;内层线路采用奥宝 LDI 直写曝光,提升图形成像精度;压合采用 PIN-LAM 定位系统,搭配 Lauffer 高精度压机,闭环管控压合温度、压力、升压速率,改善层间对位精度与介质厚度均匀性;压合后逐层采集涨缩系数,匹配各层补偿量,抑制累积涨缩偏差,改善层偏、介质不均问题,稳定叠层良率。
2、针对板厚超限问题,联合设备原厂开展设备定制化改造,优化行程、限位、输送机构,适配 10mm 厚板全流程加工。
3、协同电镀设备供应商开发可支持 75:1 厚径比的三合一电镀产线,满足本产品 40:1 深孔镀铜需求,改善深孔药液交换,降低孔无铜、孔铜薄不良。
4、钻咀厂商开发加长刃型专用钻咀,钻孔采用分步对接钻工艺,分段贯通、优化排渣,保障孔位精度与孔壁品质,降低断钻报废。
5、采用垂直双面对塞工艺,双向补给树脂,提升深孔填充饱满度,减少塞孔气泡、凹陷、缺胶缺陷。
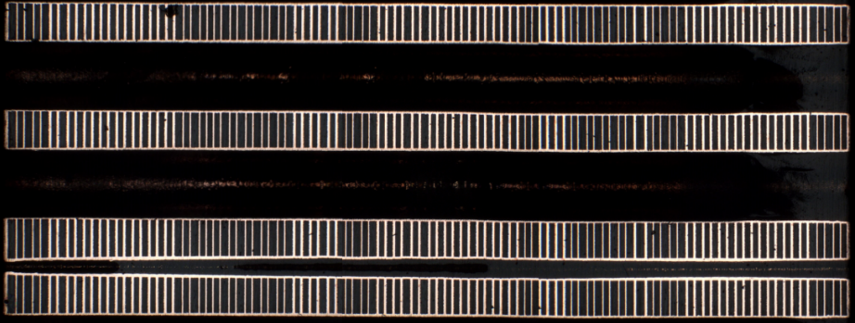
通孔切片
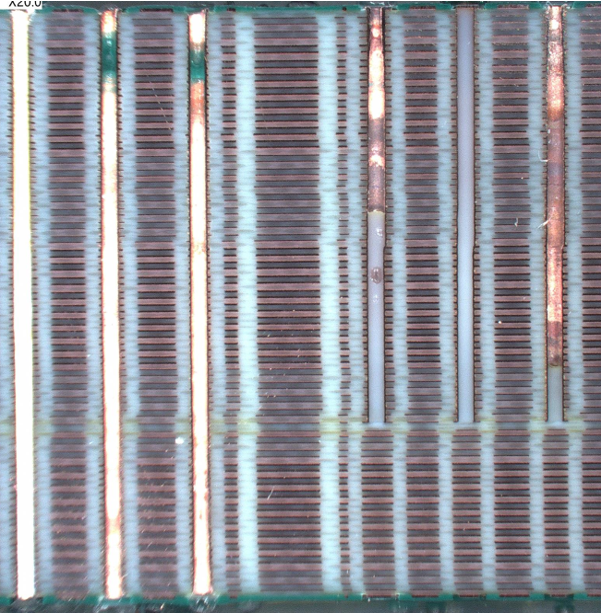
盲孔+通孔切片
盲孔切片
技术优势:
1、公司已具备超高层、最大成品板厚 10mm、最高支撑 75:1 厚径比、多次分段压合高精度对位 PCB的一体化加工能力,可承接高叠构、厚板、超高厚径比类高阶 PCB 产品开发与量产。